大容量热熔胶机的熔胶效率与连续供胶平衡
作者:淮安科雷特自动化设备有限公司
点击:
发布日期:2026年10月23日
信息摘要:
在大规模热熔胶施胶生产线上,供胶能力是否充足直接决定生产节拍能否稳定运行。大容量热熔胶机以较大的熔胶缸容量和持续供胶能力,满足高速、连续、长时间生产的用胶需求,广泛应用于包装、卫生用品、汽车内饰、复合材料等行业。与小容量机型相比,大容量机型
在大规模热熔胶施胶生产线上,供胶能力是否充足直接决定生产节拍能否稳定运行。大容量热熔胶机以较大的熔胶缸容量和持续供胶能力,满足高速、连续、长时间生产的用胶需求,广泛应用于包装、卫生用品、汽车内饰、复合材料等行业。与小容量机型相比,大容量机型在熔胶效率、温度均匀性和连续供胶方面有更高要求,需要在加热功率、缸体设计和供胶系统之间取得平衡。理解大容量热熔胶机的工作特点,掌握熔胶效率与连续供胶的平衡方法,对于稳定生产、减少停机具有重要意义。
一、大容量热熔胶机的结构特点
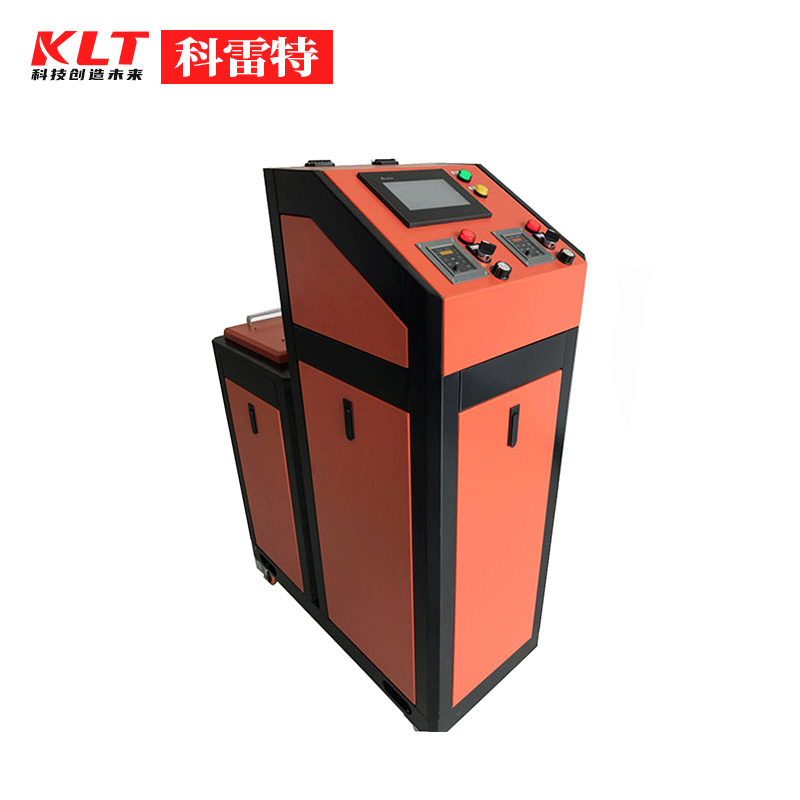
大容量热熔胶机主要由大容量熔胶缸、多区域加热系统、齿轮泵或活塞泵供胶组件、温控系统、输胶接口和机架组成。熔胶缸容量通常在数十升级别,缸体采用导热良好的铝合金或不锈钢材料,外侧和底部布置多组加热元件,对缸体进行大面积加热。多区域加热系统把熔缸分为底部、侧壁和泵体等独立控温区域,各区域温度可单独设定,保证缸内胶料整体受热均匀。供胶组件多采用齿轮泵或大排量活塞泵,供胶流量满足高速生产线需求。温控系统采用PID智能控温,实时采集各区域温度并自动调节加热功率,温度波动小。输胶接口可连接多路加热输胶软管,同时为多个施胶工位供胶。作为热熔胶机系列中的大容量机型,它与中小容量机型形成互补,专司大规模连续供胶。
二、熔胶效率的关键影响因素
大容量熔胶缸的熔胶效率主要受加热功率、缸体导热性能、胶料加入方式和温度设定影响。加热功率是熔胶速度的基础,功率不足时胶料熔化慢、缸内存在未熔胶块,供胶量跟不上生产节拍;功率过大则局部过热,容易造成胶液老化碳化。缸体导热性能影响热量传递效率,导热良好的缸体能把热量快速传递给胶料,减少熔化时间。胶料加入方式也很重要,一次性加入大量冷胶会导致缸温骤降、熔胶效率下降,应采用少量多次或自动加料方式,保持缸内胶量稳定。温度设定需根据胶种特性调整,温度偏低熔化慢,温度偏高胶液老化,一般在胶料推荐温度范围内适当偏高以提升熔胶效率。配合喷胶枪高速施胶时,熔胶效率必须与用胶量匹配,避免供胶不足。
三、连续供胶的平衡要点
大容量热熔胶机的核心优势是连续供胶,但要实现稳定连续供胶,需要在熔胶量和用胶量之间保持动态平衡。当生产线用胶量持续大于熔胶量时,缸内液位不断下降,最终出现供胶不足、断胶停机;当熔胶量持续大于用胶量时,胶液在缸内长时间高温停留,容易老化碳化。因此,应根据生产线最大用胶量选择熔胶能力合适的机型,使额定熔胶量略大于最大用胶量,留有一定余量。生产过程中关注缸内液位变化,液位过低时及时补胶,液位过高时减少加料。多工位供胶时,各支路用胶量叠加后不能超过主机额定供胶能力,必要时配置多台主机分工位供胶。齿轮泵供胶的大容量机型流量稳定,适合连续高速供胶;活塞泵机型适合高粘度胶料,但供胶有一定脉动,需配置蓄压装置。
四、温度均匀性与胶液品质
大容量熔胶缸体积大,温度均匀性比小容量机型更难控制。缸内不同位置的胶液温度如果差异过大,会造成供胶粘度波动,影响施胶质量。保证温度均匀性需要多区域独立控温,底部加热功率适当大于侧壁,因为胶料主要从底部受热熔化;缸体保温层要完好,减少热量散失;定期清理缸内积碳,积碳会降低缸壁导热效率、造成局部温度不均。胶液品质方面,大容量机型胶液在缸内停留时间较长,应避免长时间高温待机,停机时降低保温温度或排净余胶;不同胶种切换时彻底清理熔缸,防止残胶混合影响性能。配合三轴点胶机等自动化设备使用时,稳定的胶液温度和粘度是保证点胶精度的前提。
五、使用与维护要点
大容量热熔胶机的维护重点在加热系统、供胶泵和熔缸清洁。定期检查各区域加热管是否正常工作,温度传感器是否准确,温控器参数是否正确。供胶泵定期检查密封件和磨损情况,齿轮泵注意齿轮间隙,活塞泵注意密封圈和单向阀。熔缸定期清理积碳和胶渣,保持缸壁清洁,提升导热效率。输胶软管和接头定期检查,防止漏胶。过滤器定期清洗或更换,防止杂质进入泵体和喷枪。建立设备维护台账,记录每次维护内容和配件更换情况,根据使用频率制定预防性维护周期。
总体而言,大容量热熔胶机以大熔胶量、连续供胶和多工位输出为特点,适合大规模连续生产线。通过合理选择加热功率、保持温度均匀、控制加料节奏、匹配供胶与用胶量,并做好日常维护,可以在熔胶效率与连续供胶之间取得平衡,为高速稳定生产提供可靠的胶液保障。